

Osiemnaście milionów numerów PESEL. Nie z ZUS-u, nie z NFZ-u i nie z żadnego szpitala. Z firmy, która sprzedawała placówkom medycznym oprogramowanie.
Autor: dr inż. Marcin Bieńkowski
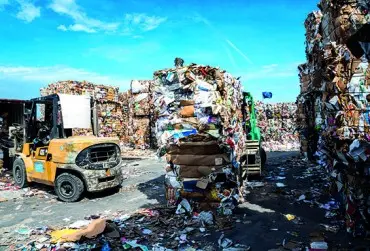
Na typowym slajdzie w prezentacji zamknięcie obiegu materiału to strzałka wracająca do początku schematu. Na hali produkcyjnej ta sama strzałka oznacza zmienioną recepturę, dodatkowy separator przed wtryskarką, nową procedurę kwalifikacji dostawcy i pytanie, czy regenerowany reduktor przepracuje tyle samo godzin co fabrycznie nowy. Co gorsza, od 12 sierpnia 2026 r. część z tych pytań przestała być już elementem strategii, a stała się elementem wymaganym przez prawo.
Na modernizację energetyczną polskich zakładów czekają dziś miliardy złotych – w pożyczkach z KPO, w programach Funduszu Modernizacyjnego, w premii ekologicznej BGK. Sprawdziliśmy, gdzie można znaleźć środki na efektywność energetyczną, jakie warunki techniczne trzeba spełnić i dlaczego w tej układance dział utrzymania ruchu przestał być statystą.
Zakład, który dziś mierzy emisję, robi to już nie tylko dla inspektora ochrony środowiska. Te same dane trafiają do krajowej bazy, do wykazu opłatowego, do zweryfikowanego raportu EU ETS, a coraz częściej także do sprawozdania zrównoważonego rozwoju i do dokumentacji, której żąda odbiorca stali czy cementu. Zmienia to charakter całego układu pomiarowego, z peryferyjnego osprzętu staje się on źródłem danych o wymiernej wartości finansowej. Przepisy, które wchodzą w życie między 2026 a 2028 rokiem, tę zmianę tylko przypieczętują.
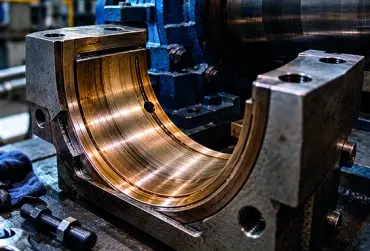
Uszkodzone łożysko toczne samo podpowiada diagnoście, co mu dolega. Częstotliwości drgań związane z defektem bieżni czy koszyka wynikają wprost z geometrii. Niestety panewka nie jest już tak uprzejma. Potrafi tygodniami pracować z postępującym zużyciem, oddając na zewnątrz ledwie kilka kelwinów przyrostu temperatury i szmer ginący w tle maszyny. Ocenie podlega tu nie sama część, lecz cały węzeł tarcia.
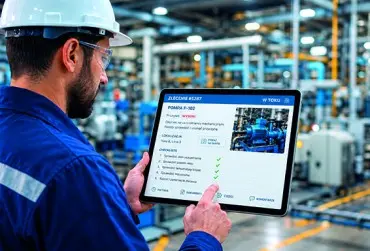
Cyfryzacja utrzymania ruchu rzadko przegrywa z powodu słabej technologii. Przegrywa wtedy, gdy nikt wcześniej nie policzył, ile ekranów musi przewinąć mechanik, żeby zamknąć zlecenie, i ile razy ta sama informacja jest przepisywana z kartki do systemu. Dobrze zaprojektowany proces cyfrowy nie dokłada pracy, tylko ją odejmuje, i dotyczy to zarówno własnych służb utrzymania ruchu, jak i firm, którym zakład powierza serwis techniczny, czyszczenie przemysłowe czy obsługę infrastruktury.
Dla większości zakładów energia to drugi albo trzeci co do wielkości koszt operacyjny, a jednocześnie jeden z nielicznych, które da się realnie obniżyć bez inwestycji liczonych w milionach złotych. Kłopot w tym, że oszczędzanie zaczyna się zwykle od złej strony – od zakupu instalacji fotowoltaicznej, zanim ktokolwiek zmierzył, gdzie naprawdę ucieka prąd.
Zanim ktokolwiek wymyślił predykcyjne utrzymanie ruchu, to na większości hal produkcyjnych działało ono bez zarzutu już od dziesięcioleci. Tyle że nie nazywało się go systemem, ale miało na imię na przykład Heniek.
Sztuczna inteligencja w utrzymaniu ruchu obrosła już taką liczbą obietnic, że łatwo przeoczyć granicę, za którą marketingowe hasło zamienia się w narzędzie realnie tnące koszty produkcji. Najczęściej przywoływane wdrożenia mówią o ograniczeniu nieplanowanych przestojów o 30–50 proc., obniżeniu kosztów utrzymania ruchu o 10–40 proc. i wydłużeniu żywotności maszyn o 20–40 proc. Liczby te robią wrażenie, ale pojawiają się wyłącznie tam, gdzie zbierane dane mają odpowiednią jakość, a systemy IT i OT rzeczywiście ze sobą współpracują.
Nowoczesny napęd już dawno przestał być wyłącznie silnikiem z układem zasilania. Stał się węzłem sieci, który ze sterownikiem, z sąsiednimi osiami i z systemem nadrzędnym wymienia dane setki, a czasem tysiące razy na sekundę. Coraz częściej to nie moment na wale, lecz jakość tej komunikacji decyduje o tym, czy pojedyncza maszyna lub linia produkcyjna pracują płynnie i bezawaryjnie.
Końcówka linii produkcyjnej dawno przestała być miejscem, w którym robot po prostu przekłada pudła z taśmy na paletę. To dziś jeden z najbardziej wymagających fragmentów całego łańcucha produkcji. To punkt, w którym spotykają się zmienny asortyment, presja na wydajność i fizyka podciśnienia, która nie wybacza niedociągnięć.
Od 3 kwietnia 2026 roku w polskim porządku prawnym obowiązują przepisy przenoszące na nasz grunt unijną dyrektywę NIS2. Dla działów utrzymania ruchu to nie jest kolejny dokument, który podpisze i schowa do segregatora dział IT. Nowe wymagania sięgają aż na halę produkcyjną – do sterowników PLC, paneli operatorskich i systemów SCADA, od których zależy ciągłość pracy linii produkcyjnej.